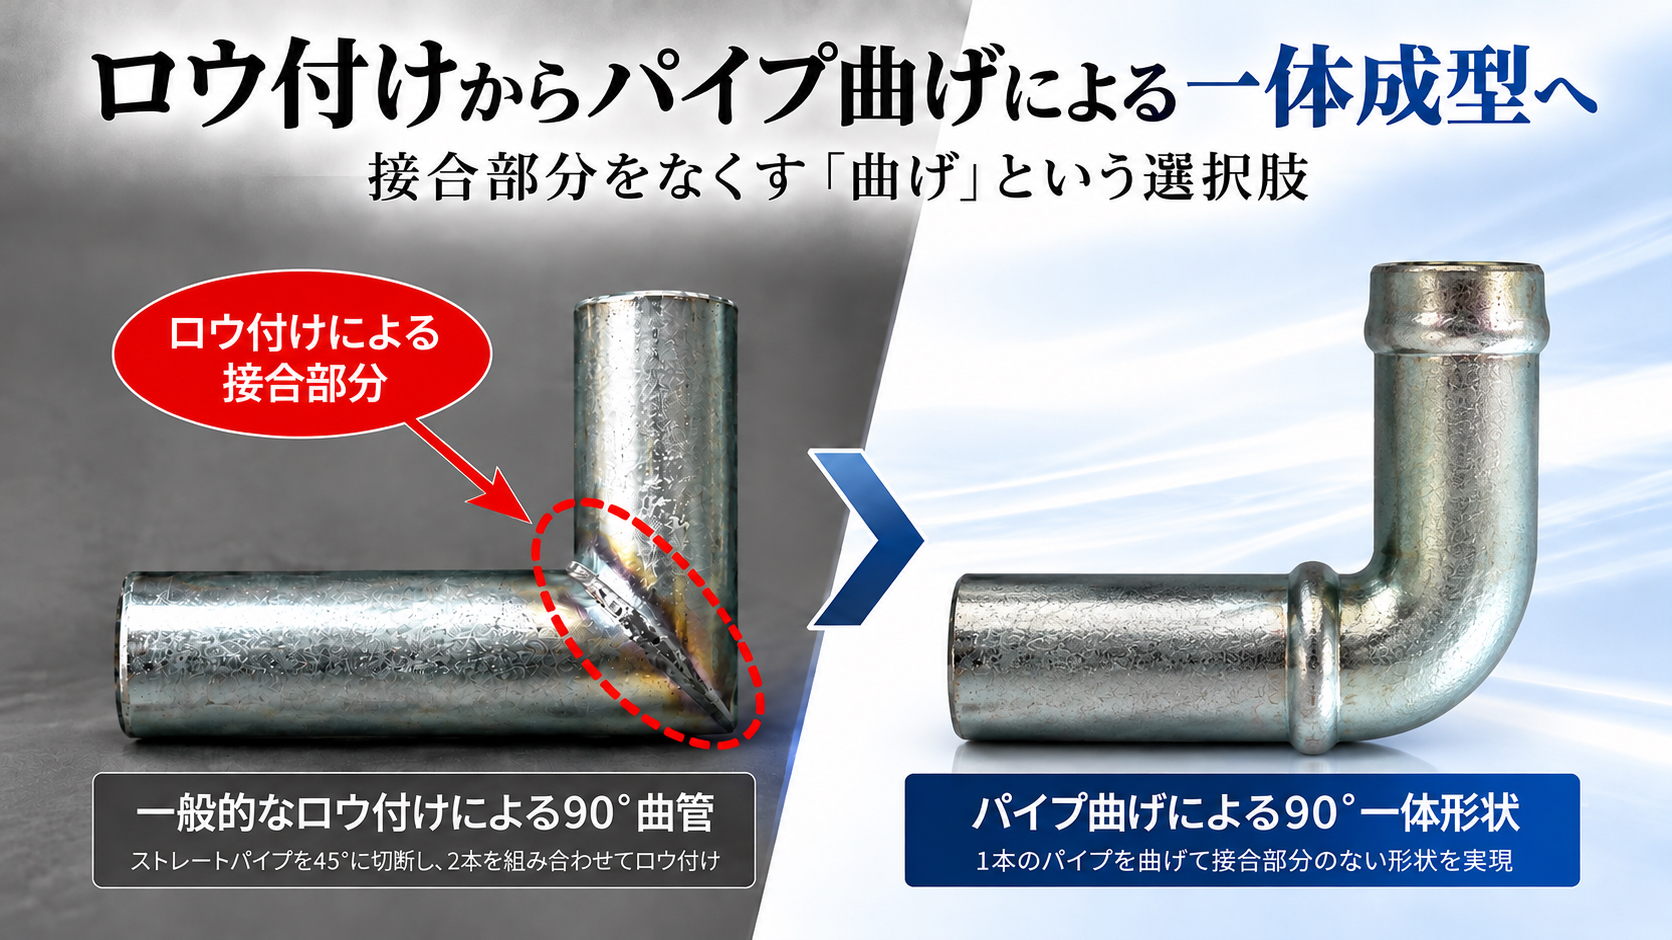
接合部分をなくす「曲げ」という選択肢
90度に曲がったパイプ部品を製作する際、ストレートパイプを45度に切断し、2本を組み合わせてロウ付けする方法があります。一方、パイプそのものを小さな曲げRで加工できれば、接合することなく、1本のパイプで90度の形状をつくることも可能です。
「パイプをここまで小さく、きれいに曲げられるとは知らなかった」。こうしたお声をいただくことも少なくありません。今回は、ロウ付けからパイプ曲げへの工法変更によって期待できる効果と、検討時のポイントをご紹介します。
90度に曲がったパイプをつくる2つの方法
一般的な方法の一つは、直管を45度に切断し、切断面を合わせてロウ付けするものです。必要な形状を製作できる一方、パイプの切断、部品の位置・角度合わせ、ロウ付け、接合部の確認・リーク検査など、複数の工程が発生します。
特に液体や気体を扱う配管では、接合部の気密性や漏れへの配慮が重要です。そこで検討したいもう一つの方法が、パイプを切断・接合せず、そのまま曲げて90度形状をつくる「パイプ曲げ」です。
「接合する」から「曲げる」へ。小さな曲げRにも対応
株式会社セイエンでは、パイプ曲げ技術を活用し、小さな曲げRが求められる形状にも対応しています。これまで2本のパイプをロウ付けして製作していた90度形状も、材質や外径、肉厚、求められる寸法などの条件によっては、1本のパイプを曲げる工法に変更できる可能性があります。
「この角度は接合するしかない」と考えていた形状でも、パイプそのものを「クイッ」と曲げることで、接合箇所をなくせるかもしれません。工法を見直すことは、部品形状だけでなく、製造工程全体を見直すきっかけにもなります。
接合部分をなくすことで期待できる5つのメリット
1.ロウ付け工程の削減
1本のパイプを曲げて必要な形状をつくることができれば、従来のロウ付け工程を省略できます。切断や位置・角度合わせなどの関連工程も含めて見直すことで、製造工程の簡素化や工数削減につながる可能性があります。
2.接合部に起因する漏れリスクの低減
液体や気体を流す配管では、接合部分が漏れのリスクを考慮すべき箇所の一つです。接合箇所そのものをなくすことで、接合部に起因する漏れのリスク低減が期待できます。ただし、製品に求められる気密性や検査の要否は、用途・仕様に応じた確認が必要です。
3.品質の安定化
ロウ付けには接合状態の管理が必要です。曲げ加工へ変更して接合工程をなくすことで、接合状態に由来するばらつきを減らせる可能性があります。一方、曲げ部の寸法精度や肉厚変化などは、製品の要求品質に合わせて管理します。
4.パイプ内面の段差を抑えやすい
接合箇所をなくせば、接合に伴う内面の段差を生じさせずに形状をつくることができます。流路の連続性を確保しやすくなる一方、実際の流れや圧力損失は曲げ形状や内径などにも左右されるため、使用条件に応じた検討が大切です。
5.ロウ付け用材料の価格変動の影響を抑制
ロウ付けには、銅や銀などを含む溶加材が使われる場合があります。こうした材料の価格変動は製造コストに影響するため、ロウ付け工程をなくすことで、その影響を受けにくくなる可能性があります。なお、工法変更による総コストの効果は、曲げ加工費や生産数量などを含めて判断する必要があります。
「この形状は溶接するしかない」と思っていませんか?
現在、45度に切断したパイプをロウ付けして90度形状を製作している場合でも、形状・材質・外径・肉厚などの条件によっては、パイプ曲げに置き換えられる可能性があります。
「この形状は曲げられないだろう」「このRでは難しいだろう」と考えている部品こそ、一度、加工方法を見直してみませんか。
株式会社セイエンでは、極小R曲げをはじめとするパイプ加工技術を活かし、製品形状や製造工程に合わせた加工方法をご提案しています。ロウ付け工程の削減、接合箇所の見直し、漏れリスクの低減、コスト改善をご検討の際は、現在の製品図面や加工方法とともにお気軽にご相談ください。
「接合する」から「曲げる」へ。製造方法の見直しが、よりシンプルなものづくりにつながるかもしれません。
